Panneau de mousse PVC- également connu sous le nom de panneau Celuka, panneau Forex ou PVC expansé - est partout. Publicité, mobilier, décoration intérieure, packaging. C’est un matériau qui a trouvé sa place dans presque toutes les industries. Mais la question de savoir si la machine que vous achetez peut réellement produire des cartons stables et de haute qualité de manière constante n'est jamais une question de savoir comment s'appelle l'équipement. Il s’agit de savoir si vous comprenez comment le sélectionner, le régler et l’entretenir.
L'extrudeuse récupère la poudre et produit la feuille. À tout moment de ce processus, si quelque chose ne va pas, le produit le montrera haut et fort.
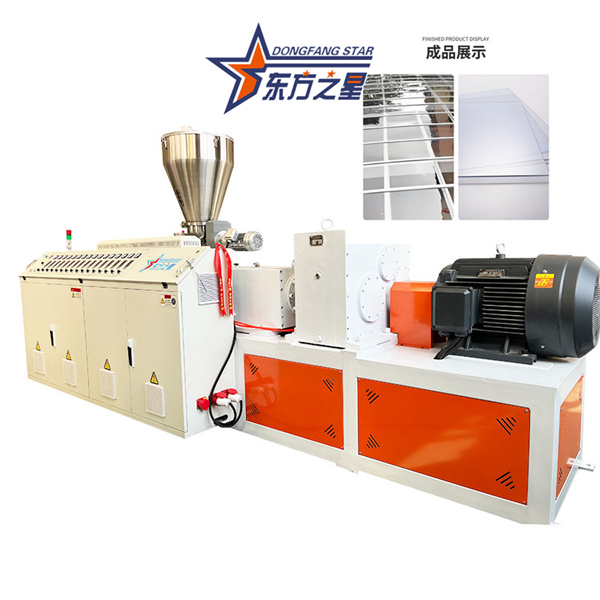
Une ligne d’extrusion de panneaux de mousse PVC est, à la base, une extrudeuse conique à double vis associée à une ligne complète en aval. Pourquoi une double vis conique ? Parce que la poudre de PVC a une mauvaise stabilité thermique. Une extrudeuse monovis génère trop de chaleur de friction : la poudre commence à se dégrader avant même de fondre. La double vis conique, quant à elle, évite une chaleur de friction excessive lors de l'extrusion, empêchant ainsi la décomposition de la matière fondue. Il offre un rendement stable, un bon mélange et une excellente plastification, ce qui en fait le choix idéal pour la fabrication de produits en PVC rigide.
Lors de la sélection de l'équipement, commencez par la capacité et les spécifications du produit. Le rendement horaire dépend du modèle d'extrudeuse. Dans une configuration typique, une extrudeuse principale SJZ80/156 associée à une co-extrudeuse SJZ65/132 produit 400 à 500 kg/heure, avec des largeurs de planches de 1 220 mm à 2 050 mm et des épaisseurs de 3 mm à 30 mm. Pour les planches plus épaisses (20 mm et plus), vous avez besoin d’une extrudeuse à couple plus élevé. Plus la carte est large, plus la conception de la puce et la section d'étalonnage du refroidissement deviennent exigeantes : ce n'est pas quelque chose que vous pouvez simuler avec une machine générique.
La ligne en aval est tout aussi critique. L'extrudeuse n'est que le cœur. La table d'étalonnage, les racks de refroidissement, l'unité de transport et la station de découpe déterminent la planéité et la précision dimensionnelle de la planche. Lors de l’achat d’équipement, passez plus de temps à évaluer la gamme complète et moins de temps à examiner les principales spécifications flashy de l’extrudeuse.
Le problème de qualité le plus courant des panneaux de mousse PVC est la fragilité, c'est-à-dire des panneaux qui se cassent facilement. Plus de 90 % des problèmes de casse de carton ne sont pas dus à la formulation, mais à une mauvaise plastification.
La plastification est le processus par lequel la poudre de PVC est chauffée et cisaillée à l'intérieur de la vis, provoquant l'ouverture et l'enchevêtrement complets des chaînes moléculaires. Si la plastification est incomplète, l'intérieur de la planche ressemble à une pâte mal pétrie : lâche, manquant de ténacité et susceptible de se casser.
Pour juger de la plasticité, ne vous fiez pas à la sensation ou à l’apparence. Regardez le courant du moteur principal de l'extrudeuse.
Courant trop faible : Plastication insuffisante. Le matériau est trop « glissant » et n’a pas formé de masse fondue visqueuse – il n’a pas été correctement travaillé.Si le courant est trop faible, ne vous précipitez pas pour changer de formulation. Augmentez la température des zones 3 et 4 (les sections de plastification et de compression) de 2 à 3 °C. La viscosité de la matière fondue augmentera, la résistance de la vis augmentera et le courant augmentera. Après avoir ajusté la température, attendez 15 à 20 minutes que le système se stabilise, observez le changement actuel et ajustez par petites étapes jusqu'à ce que le courant se stabilise près de la valeur cible.
Le contrôle de la température d’extrusion des panneaux de mousse PVC est notoirement délicat. Si la température est trop élevée, le matériau mousse prématurément à l’intérieur du fût, provoquant une fracture à l’état fondu et une surface rugueuse de la planche. S'il est trop bas, la plastification est incomplète et la surface du panneau devient inégale.
La régulation de température de l'ensemble de la ligne suit généralement trois zones :
| Zone | Emplacement | Principe |
|---|---|---|
| Zone de chauffage | Avant l'orifice de ventilation (section d'alimentation + section de compression) | Température légèrement plus élevée, apport de chaleur rapide |
| Zone à température constante | Après l'orifice de ventilation (section de ventilation + section de comptage) | La chaleur de cisaillement est déjà suffisante ; un contrôle du chauffage et du refroidissement est nécessaire |
| Zone de maintien en température | Tête de filière, adaptateur et corps de filière | Légèrement plus bas que la section d'extrusion pour maintenir la résistance à la fusion |
Pour l'extrusion de panneaux de PVC rigides à faible mousse, les recherches suggèrent un processus de référence : vitesse de vis de 38 à 42 tr/min, température de la filière de 180 à 190 °C, ce qui entraîne une densité de panneau plus faible et une meilleure structure cellulaire. Mais ce n'est qu'une référence. La production réelle doit être ajustée en fonction de l'équipement, de la formulation et de l'épaisseur du produit.
La température de la filière est particulièrement problématique. Trop faible, la matière fondue perd son élasticité, provoquant la déchirure de la planche. Trop élevée, la résistance à la fusion diminue, les bulles se rompent et la surface du panneau développe des vides.
La pression d’extrusion est la clé d’un moussage réussi. Avec une pression suffisante, les bulles sont fines et denses. Avec une pression insuffisante, les bulles sont grosses et inégales et la surface du panneau en souffre. Le courant du moteur principal et la pression de la tête de filière sont des indicateurs fiables du contrôle de la température : lorsque la plastification est bonne, le courant et la pression sont stables. Lorsque la plasticité est mauvaise, la pression fluctue et le courant est instable.
La vitesse des vis compte également. Une vitesse plus élevée signifie un rendement plus élevé, mais la température de fusion augmente rapidement et le contrôle du processus devient plus exigeant. Cependant, le moussage est plus uniforme et la qualité de la surface est meilleure. Une vitesse trop faible signifie une mauvaise plastification, une faible efficacité et une surface de planche rugueuse. De plus, le temps de séjour du matériau dans le fût et la filière doit être surveillé : trop court, et l'agent gonflant ne se décompose pas complètement, ce qui entraîne une densité de carton plus élevée ; trop longtemps et une formation excessive de mousse se produit, dégradant les propriétés mécaniques.
Une extrudeuse est conçue pour traiter des matériaux. Mais si vous ne le maintenez pas, cela engloutira vos bénéfices.
Nettoyage régulier des résidus : la résine PVC laissée sur les vis, les cylindres et les matrices durcit avec le temps, bloquant les chemins d'écoulement et usant les composants. Après l'arrêt et le refroidissement, démontez les pièces concernées et nettoyez-les à l'aide du produit de purge recommandé par le fabricant ou d'outils souples. Lors du nettoyage de la vis, réduisez la vitesse principale à environ 5 tr/min pour minimiser l'usure et utilisez de l'air comprimé pour souffler à travers l'orifice d'alimentation et l'orifice de ventilation à plusieurs reprises.
| Symptôme | Cause probable | Action Corrective |
|---|---|---|
| Planche fragile, se casse facilement | Mauvaise plasticité ; faible courant moteur | Augmenter les températures des zones 3 à 4 de 2 à 3 °C ; attendez 15 à 20 minutes |
| Surface rugueuse du panneau | Température de filière trop élevée ou trop basse ; fracture fondue | Ajustez la température de la filière par petits incréments (±2°C à la fois) |
| Structure de bulle inégale | Pression d'extrusion insuffisante ; fluctuations de pression | Vérifiez la température de la matrice ; vérifiez le pack d'écran pour le blocage |
| Courant moteur fluctuant | Plastication instable ; alimentation incohérente | Vérifiez la température de la section d'alimentation ; vérifier la cohérence de l'alimentation en matière |
| Variation de l'épaisseur des panneaux | Vitesse de transport inégale ; l'écart entre les lèvres de la matrice n'est pas uniforme | Ajuster la vitesse de transport ; vérifier les boulons de réglage des lèvres de la matrice |
| Fuites d'eau dans la section de refroidissement | Joints usés ; raccords lâches | Remplacer les joints ; serrer les connexions des conduites de refroidissement |
La technologie d’extrusion de panneaux de mousse PVC est mature. Le cadre, les vis et les systèmes de contrôle de la température sont tous fabriqués par les fabricants. La différence réside dans la possibilité, après avoir reçu l'équipement, de régler les quatre variables (température, vitesse, pression et formulation) pour qu'elles fonctionnent ensemble en fonction des conditions spécifiques de votre atelier.